

 通过认证

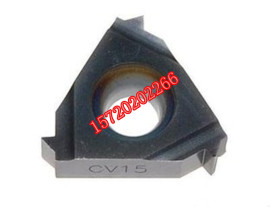
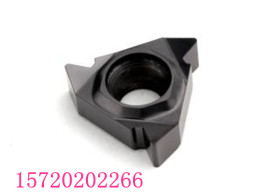
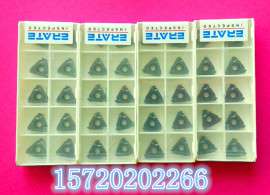
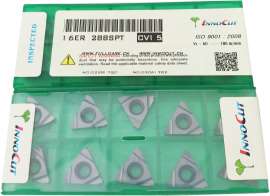
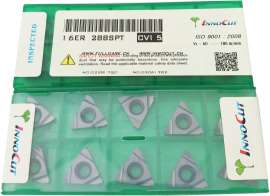
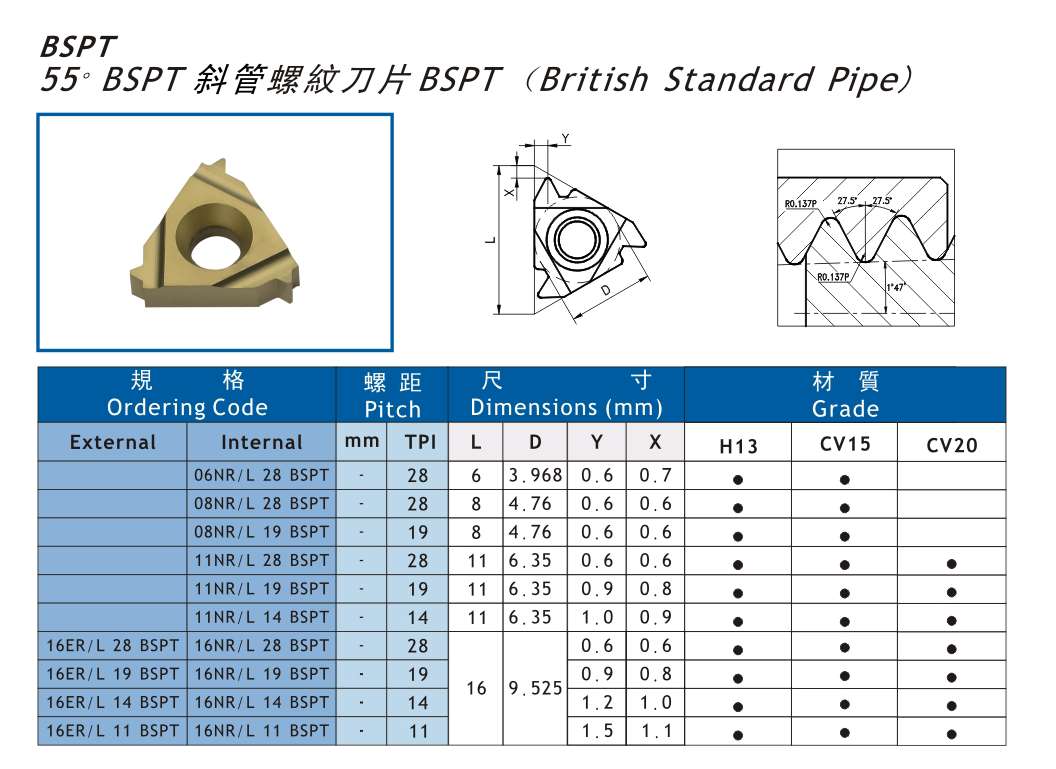
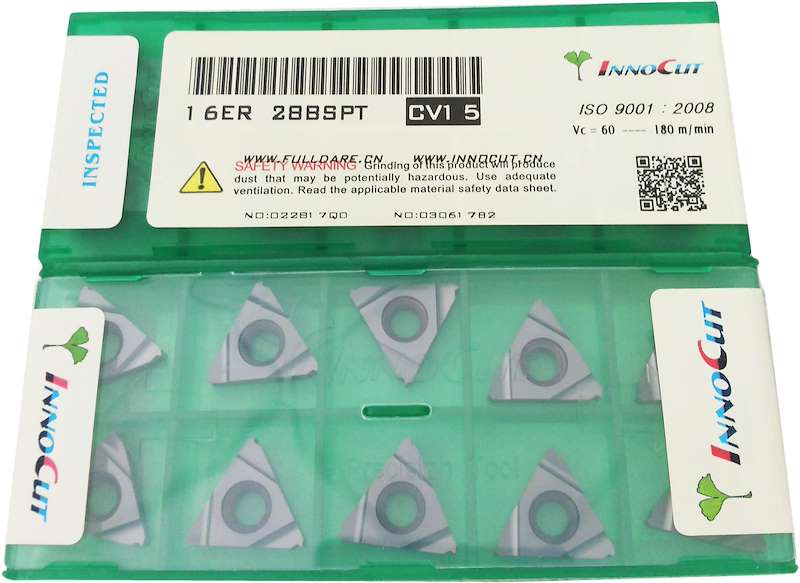
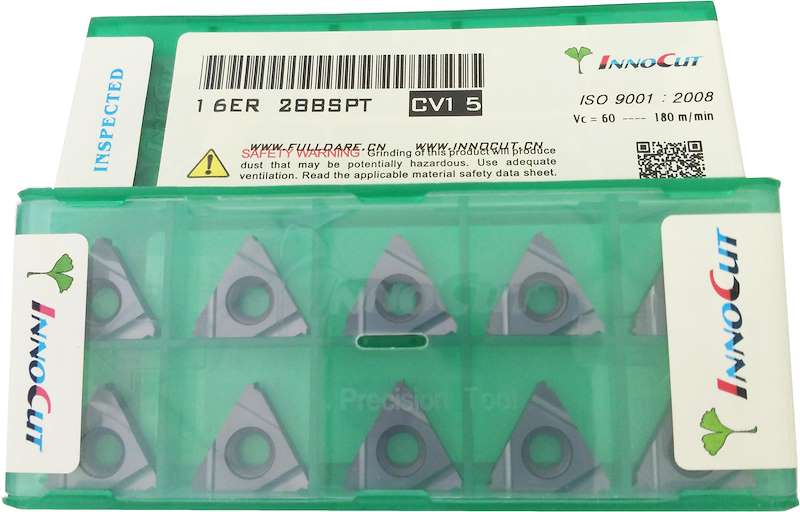
“扶德Innocut螺纹刀片16ER11BSPT机用刀片 切削刀具厂家直销”参数说明
| 是否有现货: | 是 | 品牌: | 扶德Innocut |
| 材质: | 硬质合金 | 螺纹刀具种类: | 螺纹车刀 |
| 适用机床: | 车床 | 是否标准件: | 标准件 |
| 是否涂层: | 涂层 | 加工范围: | 不锈钢 钢件 |
| 型号: | 06/08/11/16/22/27 | 规格: | 16ER 11BSPT CV15 |
| 商标: | 扶德 INNOCUT | 包装: | 塑料盒10片装 |
| TPI: | 11 | 产量: | 1000 |
“扶德Innocut螺纹刀片16ER11BSPT机用刀片 切削刀具厂家直销”详细介绍
螺纹刀具切削時出現的問題及解決方法:
| 問題點 | 原因 | 解決方法 |
| 早期磨耗 | 切削速度過高 | 降低切削速度 |
| 刀具材質不適合 | 換耐磨性更好的刀具材料 | |
| 切削次數過多 | 減少切削次數 | |
| 最終精加工的切深小 | 最終精加工的切深取0.05mm以上 | |
| 冷卻液不足 | 儘可能供給刀尖的含潤滑劑之冷卻液 | |
| 左右切削刃磨耗不均 | 導程角不合理 | 適當的補正導程角 |
| 進行單邊刃切削 | 變成交替刃切削 | |
| 螺紋牙型半角左右不對稱 | 把刀具的切入角調整至螺紋牙型的1/2進行切削 | |
| 崩刃 | 切削速度太低 | 提高切削速度 |
| 鈍化量小 | 加大鈍化量 | |
| 破損(大崩刃) | 黏屑 | 儘可能供給刀尖更多的潤滑冷卻液或更換相對摩擦係數小的刀片材質 |
| 工作形狀有誘發破損的要素 | 在入口處倒角,在切削終了處切槽其尺寸大小均應大於螺紋牙刀 | |
| 刀具、工件裝卡不牢 | 加強裝卡牢固,選擇強度高的刀具材料 | |
| 產生裂紋 | 冷卻液供給不穩定 | 將冷卻液儘可能多邊穩定給刀尖 |
| 切削速度太高 | 降低切削速度 | |
| 刀具材料不適合 | 選擇強度更高的刀具材料 | |
| 塑性變形大 | 每次切深過大 | 減少每次切深量 |
| 冷卻液不足 | 儘可能供給刀尖更多冷卻液 | |
| 切削速度太高 | 降低切削速度 | |
| 刀具材質不適合 | 選擇硬度更高的刀具材質 | |
| 加工面不好 | 切削速度過低 | 提高切削速度 |
| 導程角不合理 | 補正導程角 | |
| 刀具過早磨損 | 更換耐磨性更高的刀具材料 | |
| 螺紋形狀不正確 | 刀具安裝不正確 | 用百分表等檢查刀具的中心高及傾斜度並進行調整 |
| 螺紋深度不夠 | 檢查切深量並進行調整 | |
| 刀具提早磨損 | 更換耐磨性更好的刀具材料 |