

 通过认证

“海西州斜垫铁斜铁规格”参数说明
| 是否有现货: | 是 | 认证: | 2000 |
| 用途: | 调整 | 适用机床: | 皆可 |
| 是否库存: | 是 | 是否批发: | 是 |
| 螺栓: | 000 | 参数指标: | 000 |
| 品牌: | 昌盛 | 尺寸: | 各尺寸齐全 |
| 可调高度: | 000 | 单件最大静载: | 000 |
| 橡胶硬度值: | 000 | 型号: | 齐全 |
| 规格: | 齐全 | 商标: | 000 |
| 包装: | 纸箱 | 130*80: | 15-3 |
| 产量: | 90000000 |
“海西州斜垫铁斜铁规格”详细介绍
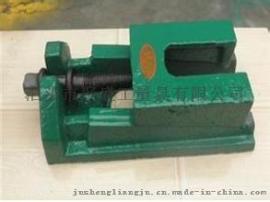
斜垫铁加工时产生的误差及补救的方法:1、斜铁平面几何形状误差。2、相互位置误差:—要是购相对旧的平行度,以及购用邻平面的垂直度。产生相互位置误差的原因主要是:乎口钳钳口对平口钳底座乎回或钳身滑动面不垂直;乎口钳两钳口不平行,平口钳底面与工作台之间台切屑,钳口和垫铁上的赃物和切屑投功彻底消除;工件装央不正确,件没合与饼L3贴紧;基推顶刁;正确等。补救的办法是在定钳口成活动钳口利垫铁上垫纸对找正。垫纸时要特别注意工件在卸下或装夹时,基准面的方向不要乔铝,以便确定产绽误差的原因,并进行修整。垫纸的厚度要看对角尺的光隙大小来确定,每一层白报纸压实后的厚度约为o.06毫米。在钳口上垫纸的位置高低也有影响,因此校正时应细心地进行。另外,粗加工时钳口容易损坏,最好备有两套钳口,一套粗加工钳口、一套精加工钳口,粗精加工分开使用。