

 通过认证

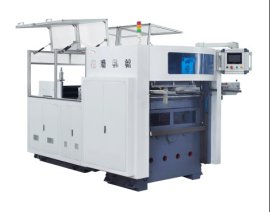
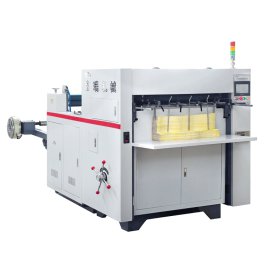
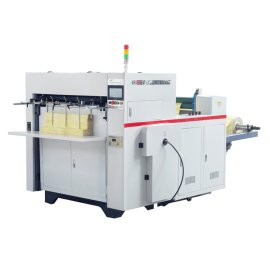
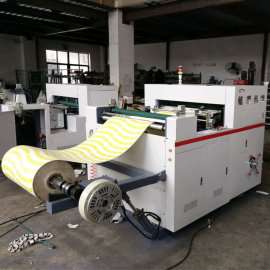
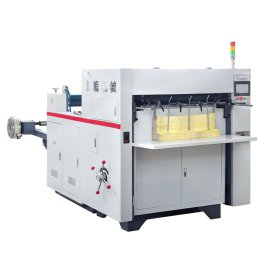
“厂家热销供应化妆品盒包装盒压痕纸杯壁全自动卷筒模切机”参数说明
| 是否有现货: | 是 | 认证: | CE |
| 加工定制: | 是 | 压印形式: | 平压平模切机 |
| 根据自动化程度: | 自动 | 最大模切压力: | 8000n/c㎡ |
| 最大输纸尺寸: | 860mm | 外形尺寸: | 3000*1780*1600mm |
| 适用纸张材料: | 普通纸、淋膜纸等 | 最高模切速度: | 12000次/小时 |
| 最小输纸尺寸: | 180mm | 模切尺寸: | 850mm*300mm |
| 重量: | 2000kg | 品牌: | 铭瑞(可加logo) |
| 型号: | Mr-850e | 规格: | 3000*1780*1600mm |
| 商标: | 铭瑞(可加logo) | 包装: | 木箱 |
| 产量: | 100 |
“厂家热销供应化妆品盒包装盒压痕纸杯壁全自动卷筒模切机”详细介绍
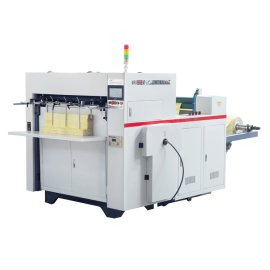
厂家热销供应化妆品盒包装盒压痕纸杯壁全自动卷筒模切机
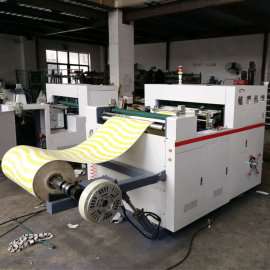
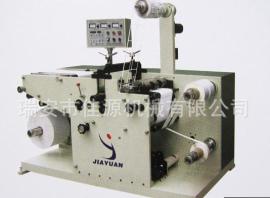
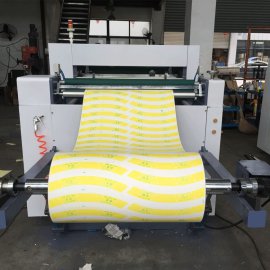
全自动卷筒模切机是一种压力裁割各种普通纸张、纸张贴合的专业设备,适用于印刷、包装、造纸等纸品行业的生产。纸辊采用伺服电机牵引,平模切装置,送进量可通过屏幕设置,方便准确,白色纸张和印刷纸后均可模切。
产品介绍:
全自动卷筒模切机是一种压力裁割各种普通纸张、纸张贴合的专业设备,适用于印刷、包装、造纸等纸品行业的生产。纸辊采用伺服电机牵引,平模切装置,送进量可通过屏幕设置,方便准确,白色纸张和印刷纸后均可模切。
卷筒纸自动模切机是压制裁切各种纸盒、纸杯、纸碗、围标、礼品袋、利乐包卡纸、开窗纸、烟包、蚊香盒、纸塑盖、铝塑盖、无纺布、PVC折盒、各种塑料片材等材料及异塑制品的成型模切压痕的专业设备。适用于纸类和薄膜类等行业生产之用,卷筒纸在伺服电机的牵引下,送入平压平模切站,进行量可通过屏幕设置,方便准确。白纸和印刷后的纸张均可模切,张力系统采用气动离合,快速可靠。
产品主要特点:
1.采用德国技术,机芯蜗轮,蜗杆结构,同步送油到机芯各个部位延长设备使用寿命。
2.采用专业排版技术扇形纸片节约达到18%,节省人力成本、制造成本,提高生产效益。
3.控制送料,实现色标跟踪,精确模切。
4.可根据纸张排版,使用不同形状刀版,气动锁定刀版,更换方便。
5.送纸双排胶辊随机同步移动,同时风助送纸,完善送纸功能。
6.卷筒压纹带模切,压痕、瓦椤,一机多用。
模切压痕加工工艺流程及参数设定
以模切压痕加工的主要对象--纸盒为例,一般需要经过开料→印刷→表面加工→模切压痕→制盒的过程。
在模切压痕之前要制作模压版,模压版的格位必须与印刷的格位相符;而后在模切机上利用模压版技工艺流程对印后纸板进行加工。
将制作好的模压版,安装固定在模切机的版框中,初步调整好位置,获取初步模切压痕效果的操作过程称为上版。上版前,要求校对模切压痕版,确认符合要求后,方可开始上版操作。
接着调整版面压力。一般分两步进行。先调整钢刀的压力:垫纸后,先开机压印几次,目的是将钢刀碰平、靠紧垫版,然后用面积大于模切版版面的纸板(通常使用400~500g/m2)进行试压,根据钢刀切在纸板上的切痕,采用局部或全部逐渐增加或减少垫纸层数的方法,使版面各刀线压力达到均匀一致;再调整钢线的压力;一般钢线比钢刀低0.8mm,为使钢线和钢刀均获得理想的压力,应根据所模压纸板的性质对钢线的压力进行。调整在只将纸板厚度作为主要因素来考虑时,一般根据所压纸板的厚度,采用理论计算法或以测试为基础的经验估算法来确定垫纸的厚度。
采用理论计算法计算势纸厚度的公式如下:
X=(钢刀高度-钢线高度)-h
式中:X为垫纸厚度;h为被压切纸板的厚度。
规矩是在模切压痕加工中,用以确定被加工纸板相对于模版位置的依据。在版面压力调整好以后,应将模版固定好,以防模压中错位。确定规矩位置时,应根据产品规格要求合理选定,一般尽量使模压产品居中为原则。
在确定并粘贴定位规矩以后,应先试压几张,并仔细检查。对折叠式纸盒,还应作成型规格、质量等项检验。
橡皮粘塞在模版主要钢刀刃。的两侧,利南橡皮弹性恢复力的作用,可将模切分离后的纸板从刃口部推出。橡皮应高出刀口3~5mm.
1-衬空材料2-钢刀3-橡皮
在一切调整工作就绪后,应先模压出样张,并作一次全面检查,看产品各项指标是否符合要求,在确认所检各项均达到标准,留出样张后,即可正式开机生产。每工作一天,应重新对产品各项要求检查一次,以便及早发现问题并进行处理。
对模切压痕加工后的产品,应将多余边料清除,称为清废,也称落料、除屑、撕边、推芯等,即将盒芯从坏料中取出并进行清理。清理后的产品切口应平整光洁,必要时应用砂纸对切口进行打磨或用刮刀刮光。
清理后再进行成品检查,在产品质量检验合格后,进行点数包装,点数中剔除残次品,其误差一般不得超过万分之二至万分之三。
全自动卷筒模切机是一种压力裁割各种普通纸张、纸张贴合的专业设备,适用于印刷、包装、造纸等纸品行业的生产。纸辊采用伺服电机牵引,平模切装置,送进量可通过屏幕设置,方便准确,白色纸张和印刷纸后均可模切。
产品介绍:
全自动卷筒模切机是一种压力裁割各种普通纸张、纸张贴合的专业设备,适用于印刷、包装、造纸等纸品行业的生产。纸辊采用伺服电机牵引,平模切装置,送进量可通过屏幕设置,方便准确,白色纸张和印刷纸后均可模切。
卷筒纸自动模切机是压制裁切各种纸盒、纸杯、纸碗、围标、礼品袋、利乐包卡纸、开窗纸、烟包、蚊香盒、纸塑盖、铝塑盖、无纺布、PVC折盒、各种塑料片材等材料及异塑制品的成型模切压痕的专业设备。适用于纸类和薄膜类等行业生产之用,卷筒纸在伺服电机的牵引下,送入平压平模切站,进行量可通过屏幕设置,方便准确。白纸和印刷后的纸张均可模切,张力系统采用气动离合,快速可靠。
产品主要特点:
1.采用德国技术,机芯蜗轮,蜗杆结构,同步送油到机芯各个部位延长设备使用寿命。
2.采用专业排版技术扇形纸片节约达到18%,节省人力成本、制造成本,提高生产效益。
3.控制送料,实现色标跟踪,精确模切。
4.可根据纸张排版,使用不同形状刀版,气动锁定刀版,更换方便。
5.送纸双排胶辊随机同步移动,同时风助送纸,完善送纸功能。
6.卷筒压纹带模切,压痕、瓦椤,一机多用。
模切压痕加工工艺流程及参数设定
以模切压痕加工的主要对象--纸盒为例,一般需要经过开料→印刷→表面加工→模切压痕→制盒的过程。
在模切压痕之前要制作模压版,模压版的格位必须与印刷的格位相符;而后在模切机上利用模压版技工艺流程对印后纸板进行加工。
将制作好的模压版,安装固定在模切机的版框中,初步调整好位置,获取初步模切压痕效果的操作过程称为上版。上版前,要求校对模切压痕版,确认符合要求后,方可开始上版操作。
接着调整版面压力。一般分两步进行。先调整钢刀的压力:垫纸后,先开机压印几次,目的是将钢刀碰平、靠紧垫版,然后用面积大于模切版版面的纸板(通常使用400~500g/m2)进行试压,根据钢刀切在纸板上的切痕,采用局部或全部逐渐增加或减少垫纸层数的方法,使版面各刀线压力达到均匀一致;再调整钢线的压力;一般钢线比钢刀低0.8mm,为使钢线和钢刀均获得理想的压力,应根据所模压纸板的性质对钢线的压力进行。调整在只将纸板厚度作为主要因素来考虑时,一般根据所压纸板的厚度,采用理论计算法或以测试为基础的经验估算法来确定垫纸的厚度。
采用理论计算法计算势纸厚度的公式如下:
X=(钢刀高度-钢线高度)-h
式中:X为垫纸厚度;h为被压切纸板的厚度。
规矩是在模切压痕加工中,用以确定被加工纸板相对于模版位置的依据。在版面压力调整好以后,应将模版固定好,以防模压中错位。确定规矩位置时,应根据产品规格要求合理选定,一般尽量使模压产品居中为原则。
在确定并粘贴定位规矩以后,应先试压几张,并仔细检查。对折叠式纸盒,还应作成型规格、质量等项检验。
橡皮粘塞在模版主要钢刀刃。的两侧,利南橡皮弹性恢复力的作用,可将模切分离后的纸板从刃口部推出。橡皮应高出刀口3~5mm.
1-衬空材料2-钢刀3-橡皮
在一切调整工作就绪后,应先模压出样张,并作一次全面检查,看产品各项指标是否符合要求,在确认所检各项均达到标准,留出样张后,即可正式开机生产。每工作一天,应重新对产品各项要求检查一次,以便及早发现问题并进行处理。
对模切压痕加工后的产品,应将多余边料清除,称为清废,也称落料、除屑、撕边、推芯等,即将盒芯从坏料中取出并进行清理。清理后的产品切口应平整光洁,必要时应用砂纸对切口进行打磨或用刮刀刮光。
清理后再进行成品检查,在产品质量检验合格后,进行点数包装,点数中剔除残次品,其误差一般不得超过万分之二至万分之三。
“厂家热销供应化妆品盒包装盒压痕纸杯壁全自动卷筒模切机”其他说明
| 型号 | MR-850 |
| 外形尺寸 | 3000*1780*1800mm |
| 毛重 | 250kg |
| 速度 | 120-200times/min |
| 最大卷筒纸宽 | 860mm |
| 最小卷筒纸宽 | 250mm |
| 横切面积 | 850mm*283mm |
| 适用纸克重 | 135g-400g |
| 横切压力 | 2000n/cm³ |
| 电源 | 380v/3pbhase |
| 功率 | 5kw |
| 气源 | 1m³/min,0.8Mpa |
| 最大卷筒纸重量 | 3tons |
| 最大卷筒纸直径 | 1.4m |
| 气胀轴直径 | 3inch |
| 木箱尺寸 |
2600*2000*1780mm |