

 通过认证

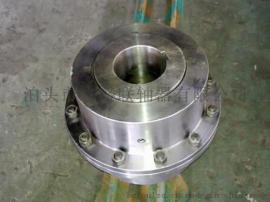
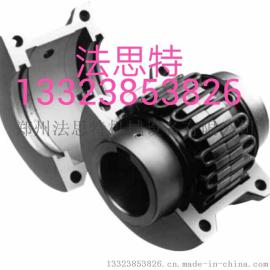
“河南郑州制动轮蛇形弹簧联轴器”参数说明
| 是否有现货: | 否 | 认证: | 认证 |
| 品牌: | 法思特 | 种类: | 弹性 |
| 类型: | 制动蛇形弹簧联轴器 | 弹性元件材料: | 橡胶 |
| 公称转矩: | 125 | 轴孔: | 20-50 |
| 是否进口: | 否 | 标准编号: | JSZ1 |
| 外形尺寸: | 160 | 型号: | JSZ1 |
| 规格: | JSZ1 | 商标: | 法思特 |
| 包装: | 纸箱 | 产量: | 5620 |
“河南郑州制动轮蛇形弹簧联轴器”详细介绍
|
JSZ型蛇形弹簧联轴器技术参数及外形安装尺寸
JSZ型带制动轮蛇形弹簧联轴器基本参数和主要尺寸(JB/T8869-2000)/mm
注:1.若轴孔型式按GB/T3852与制造厂协商。
2.质量是无孔的计算近似值。
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
热装配法
联轴节的热装配工作常用于大型电机、压缩机和轧钢机等重型设备的安装中,因为这类设备中的联轴节与轴通常是采用过盈配合联接在一起的。
过盈联接件的装配方法有:压入装配、低温冷装配和热套装配等数种。
在安装现场,则主要采用热套装配法,因为这种装配方法比较简单,能用于大直径(D >1000mm)和过盈量较大)的机件。
压入装配法多用于轻型和中型静配合,而且需要压力机等机械设备,故一般仅在制造厂采用。
冷缩装配法一般用液氮等作为冷源,且需有一定的绝热容器,故也只能在有条件时才采用。
热装配的基本原理
热套装配的本质原理是加热包容件(孔),使其直径膨胀一个配合过盈值,然后装入被包容件(轴),待冷却后,机件便达到所需结合强度。实际上,加热膨胀值必须比配合过盈值大,才能保证顺利安装而不致于在安装过程中因包容件的冷却收缩,出现轴与孔卡住的严重事故。同时,为了保证具有较大的啮合力——结合强度,热套装配的结合面要经过加工,但不要过分光洁,因为一定的表面粗糙度(一般为Ra3.2),不受轴向移动而被压平,冷却以后,将使内外机件的结合强度较大,所能传递的扭距也较大。
加热温度的确定
当工件材料一定后,包容件的最低加热温度取决于配合面的过盈量及所需装配间隙。装配间隙的大小直接影响装配时间,为防止包容件冷却收缩,必须限定装配时间,应当预留的装配间隙,一般有经验数据推荐