

 点击图片查看原图
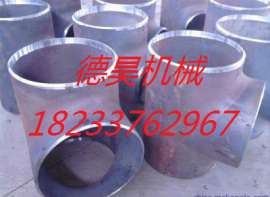
“公司直销国标20#碳钢三通-无缝碳钢三通-大口径碳钢三通-德昊三通生产厂家”参数说明
| 特殊功能: | 耐腐蚀 | 材质: | 碳钢 |
| 类型: | 横向型 | 连接方式: | 焊接 |
| 直径: | 标准 | 管厚: | 8 |
| 壁厚: | 8 | 等级: | 1 |
| 品牌: | 德昊 | 执行标准: | 国标 |
| 型号: | 齐全 | 规格: | 常规 |
| 包装: | 普通 | 产量: | 100000 |
“公司直销国标20#碳钢三通-无缝碳钢三通-大口径碳钢三通-德昊三通生产厂家”详细介绍
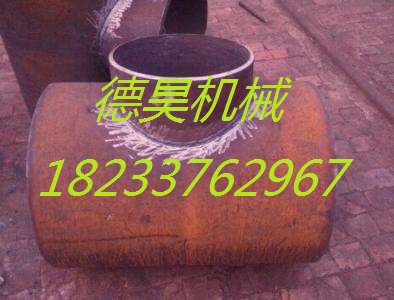
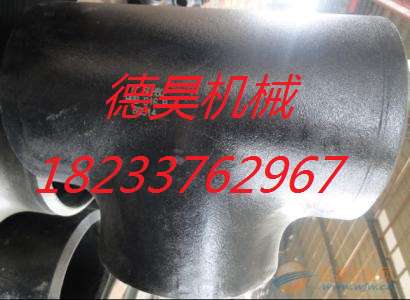
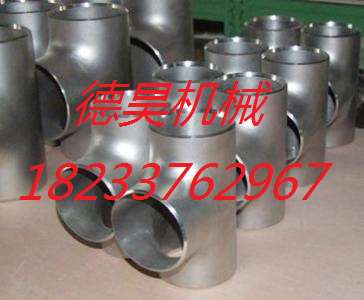
碳钢三通产品介绍:碳钢三通也是管件的一种,一般有两种。等径三通,两端直径相同,支管与其它两个直径不同的称为异径三通。碳钢三通为管件、管道连接件。又叫管件三通或者三通管件,不锈钢等径三通,三通接头,用在主管道要分支管处。三通是具有三个口子,即一个进口,两个出口;或两个进口,一个出口的一种化工管件,有T形与Y形,有等径管口,也有异径管口,用于三条相同或不同管路汇集处。[1]三通的主要作用是改变流体方向的表示方法如下:对于等径三通,比如"T3"(3英寸=DN80)三通则表示外径是3英寸的等径三通。对于碳钢异径三通,比如"T4×4×3.5"(4英寸=DN100,3.5英寸=DN90)表示同径为四英寸异径为3.5英寸的异径三通。材质一般为10# 20# A3 Q235A 20g 20G 16Mn ASTM A234 ASTM A105 ASTM A403等,碳钢三通,外径范围在2.5″-60″(2.5英寸=DN65,60英寸=DN1500),壁厚3-60mm,从26″-60″(26英寸=DN650,60英寸=DN1500)为焊接三通。壁厚28-60mm。压力等级为Sch5s、Sch10s、Sch10、Sch20、Sch30、Sch40s、STD、Sch40、Sch60、Sch80s、XS;Sch80、Sch100、Sch120、Sch140、Sch160、XXS。碳钢材质分类:10# 20# A3 Q235A 20g 20G 16Mn ASTM A234 ASTM A105 ASTM A403等无缝三通碳钢三通DN15到DN800国内一般执行GB/T12459-2005的标准。再大的属于是有缝焊接三通,执行标准为GB/T13401-2005.
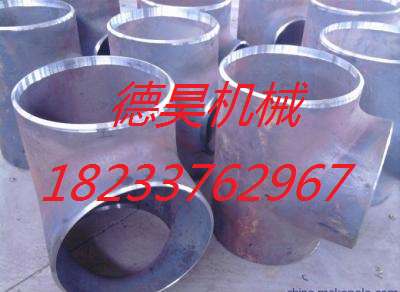
无缝三通产品介绍:三通管件为管道连接件的一种,用在主管道要分支管处,有等径和异径之分。1、同径三通:主管和支管管径一样的三通 2、异径三通支管管径小于主管管径的三通材质分类:可分为碳钢三通,不锈钢三通,球墨铸铁三通等。应用:三通管件用在管道有分支的地方,因其使用方便简单,在化工、民用建筑、机械制造、船舶工业等领域应用十分广泛。生产工艺:三通是用于管道分支处的一种管件。对于采用无缝三通通来讲,目前通常所采用的工艺有液压胀形和热压成形两种。液压胀形:的液压胀形是通过金属材料的轴向补偿胀出支管的一种成形工艺。其过程是采用专用液压机,将与三通直径相等的管坯内注入液体,通过液压机的两个水平侧缸同步对中运动挤压管坯,管坯受挤压后体积变小,管坯内的液体随管坯体积变小而压力升高,当达到三通支管胀出所需要的压力时,金属材料在侧缸和管坯内液体压力的双重作用下沿模具内腔流动而胀出支管。三通的液压胀形工艺可一次成形,生产效率较高;三通的主管及肩部壁厚均有增加。因无缝三通的液压胀形工艺所需的设备吨位较大,目前国内主要用于小于DN400的标准壁厚三通的制造。其适用的成形材料为冷作硬化倾向相对较低的低碳钢、低合金钢、不锈钢,包括一些有色金属材料。
热压成形:三通热压成形是将大于三通直径的管坯,压扁约至三通直径的尺寸,在拉伸支管的部位开一个孔;管坯经加热,放入成形模中,并在管坯内装入拉伸支管的冲模;在压力的作用下管坯被径向压缩,在径向压缩的过程中金属向支管方向流动并在冲模的拉伸下形成支管。整个过程是通过管坯的径向压缩和支管部位的拉伸过程而成形。与液压胀形三通不同的是,热压三通支管的金属是由管坯的径向运动进行补偿的,所以也称为径向补偿工艺。
无缝三通产品介绍:三通管件为管道连接件的一种,用在主管道要分支管处,有等径和异径之分。1、同径三通:主管和支管管径一样的三通 2、异径三通支管管径小于主管管径的三通材质分类:可分为碳钢三通,不锈钢三通,球墨铸铁三通等。应用:三通管件用在管道有分支的地方,因其使用方便简单,在化工、民用建筑、机械制造、船舶工业等领域应用十分广泛。生产工艺:三通是用于管道分支处的一种管件。对于采用无缝三通通来讲,目前通常所采用的工艺有液压胀形和热压成形两种。液压胀形:的液压胀形是通过金属材料的轴向补偿胀出支管的一种成形工艺。其过程是采用专用液压机,将与三通直径相等的管坯内注入液体,通过液压机的两个水平侧缸同步对中运动挤压管坯,管坯受挤压后体积变小,管坯内的液体随管坯体积变小而压力升高,当达到三通支管胀出所需要的压力时,金属材料在侧缸和管坯内液体压力的双重作用下沿模具内腔流动而胀出支管。三通的液压胀形工艺可一次成形,生产效率较高;三通的主管及肩部壁厚均有增加。因无缝三通的液压胀形工艺所需的设备吨位较大,目前国内主要用于小于DN400的标准壁厚三通的制造。其适用的成形材料为冷作硬化倾向相对较低的低碳钢、低合金钢、不锈钢,包括一些有色金属材料。
热压成形:三通热压成形是将大于三通直径的管坯,压扁约至三通直径的尺寸,在拉伸支管的部位开一个孔;管坯经加热,放入成形模中,并在管坯内装入拉伸支管的冲模;在压力的作用下管坯被径向压缩,在径向压缩的过程中金属向支管方向流动并在冲模的拉伸下形成支管。整个过程是通过管坯的径向压缩和支管部位的拉伸过程而成形。与液压胀形三通不同的是,热压三通支管的金属是由管坯的径向运动进行补偿的,所以也称为径向补偿工艺。